 한국어

Một nhà máy chế biến tôm xuất khẩu tại Sóc Trăng vừa vượt qua kỳ kiểm duyệt khắt khe của đối tác châu Âu nhờ một thay đổi cực kỳ nhỏ trong hệ thống lọc nước, điều mà trước đó họ đã tốn hàng tỷ đồng để sửa chữa nhưng bất thành.
Họ đã nâng công suất thực tế lên thêm 15% mà không cần lắp thêm bất kỳ một cột lọc composite nào.
Nghe có vẻ khó tin đúng không? Nhất là trong bối cảnh nguồn nước mặt tại các tỉnh miền Tây như Bến Tre, Tiền Giang, Sóc Trăng đang ngày càng bị xâm nhập mặn sâu và biến động chất lượng theo mùa cực kỳ phức tạp. Nhưng đó là câu chuyện hoàn toàn có thật. Nhiều doanh nghiệp thủy sản lâu năm vẫn nghĩ rằng cứ nước yếu thì tăng công suất bơm, nước bẩn thì nhồi thêm hóa chất clo. Thực tế hoàn toàn ngược lại. Việc lạm dụng hóa chất chỉ làm màng lọc RO nhanh nghẹt hơn, dẫn đến sụt áp liên tục và làm gián đoạn toàn bộ dây chuyền cấp đông, đóng gói.
Tóm Tắt
- Hệ thống lọc nước thủy sản miền Tây cần đáp ứng lưu lượng cực lớn từ 200 đến 2.000 m³/ngày đêm, vận hành liên tục 16–22 giờ để kịp tiến độ thu mua nguyên liệu theo mùa vụ.
- Nước đầu ra bắt buộc phải đạt các tiêu chuẩn khắt khe như TCVN 6096:2015 (nước uống đóng chai dùng cho chế biến sâu) và QCVN 01-1:2018/BYT để vượt qua các rào cản kỹ thuật xuất khẩu khắt khe sang Mỹ, EU, Nhật Bản.
- Việc kiểm soát chỉ số SDI (Silt Density Index) dưới 3.0 và quản lý độ mặn dao động từ 0.5‰ đến hơn 15‰ là chìa khóa quyết định tuổi thọ màng RO và độ ổn định của toàn hệ thống.
Bài toán khắc nghiệt từ phòng kiểm nghiệm đến sàn xưởng chế biến

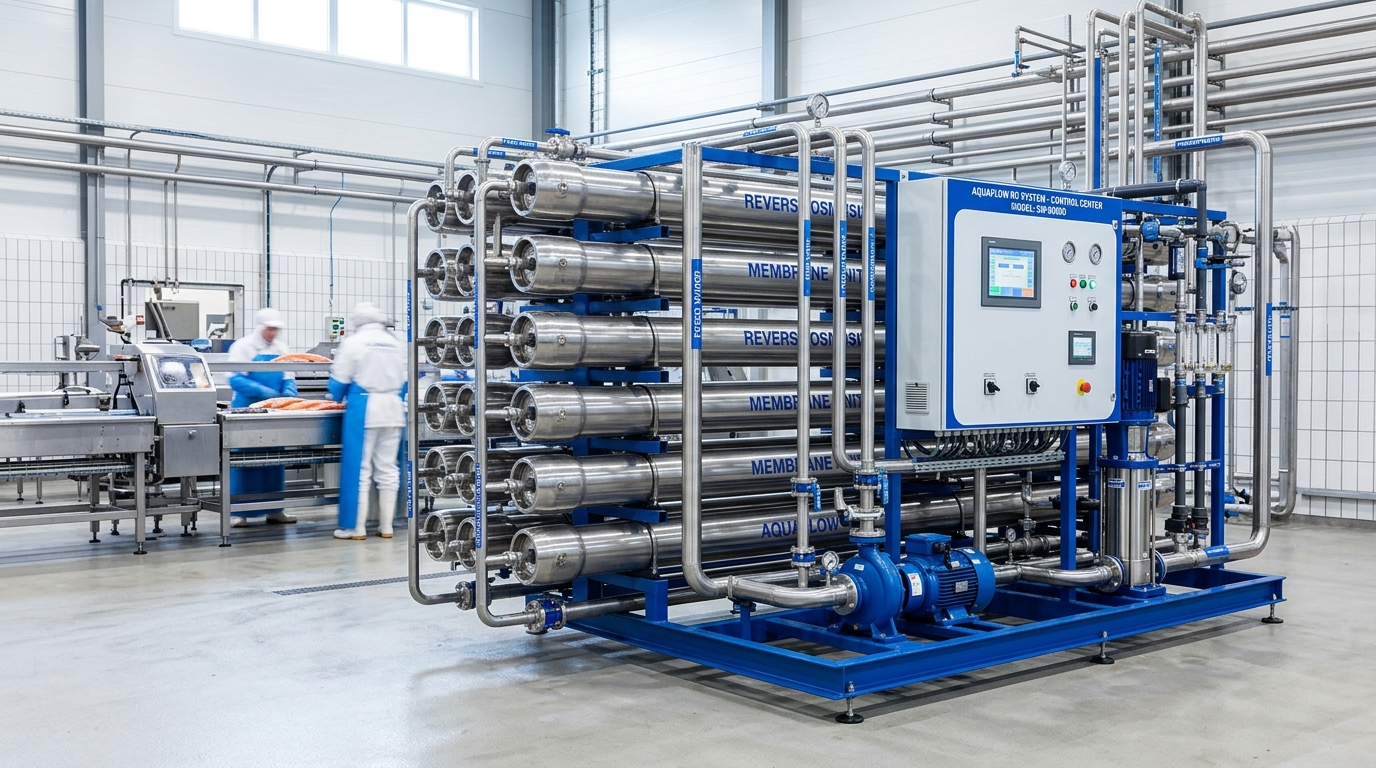
Bạn đã bao giờ chứng kiến cảnh cả một container cá tra phi lê bị trả về từ cảng Hamburg chỉ vì phát hiện dư lượng clorat vượt ngưỡng cho phép chưa? Nguyên nhân không nằm ở khâu chăn nuôi, mà lại xuất phát từ chính nguồn nước rửa thành phẩm cuối cùng. Để đạt tiêu chuẩn TCVN 6096:2015 hoặc các chứng nhận quốc tế như HACCP, BRC, IFS, nguồn nước sử dụng trong nhà máy thủy sản không đơn thuần là nước sạch sinh hoạt thông thường. Nó phải là nước tinh khiết đúng nghĩa.
Đặc thù của ngành thủy sản miền Tây là tính mùa vụ cực cao. Vào mùa thu hoạch cao điểm, các nhà máy phải hoạt động liên tục từ 16 đến 22 tiếng mỗi ngày. Hệ thống lọc nước công nghiệp lúc này không được phép nghỉ ngơi. Chỉ cần một sự cố sụt áp, dừng máy trong vòng 30 phút, toàn bộ dây chuyền cấp đông nhanh IQF sẽ bị tê liệt, tôm nguyên liệu bắt đầu biến chất, thiệt hại ước tính có thể lên đến hàng trăm triệu đồng mỗi giờ.
Lưu lượng nước yêu cầu cho các nhà máy quy mô trung bình đến lớn thường dao động trong khoảng cực rộng, từ 200 m³ đến hơn 2.000 m³/ngày đêm. Công suất thiết kế tức thời của hệ thống lọc phải đạt tối thiểu từ 10 đến 50 m³/giờ. Đây là một áp lực khủng khiếp lên hệ thống đường ống, bồn chứa trung gian và các cụm màng lọc RO công suất lớn.
Tại sao các hệ thống lọc nước truyền thống thường “gục ngã” tại miền Tây?
Nhiều đơn vị thiết kế từ miền Bắc hoặc miền Trung khi mang nguyên bản vẽ công nghệ vào áp dụng tại các tỉnh ĐBSCL thường nhận trái đắng. Nguồn nước mặt tại đây có đặc tính vô cùng độc hại cho các thiết bị lọc: hàm lượng phù sa cực cao (độ đục biến động mạnh theo chế độ thủy triều), hàm lượng chất hữu cơ tự nhiên (NOM) lớn, và đặc biệt là vấn đề xâm nhập mặn kéo dài từ 3 đến 6 tháng mỗi năm.
Hãy nhìn vào bảng so sánh thực tế dưới đây để thấy sự khác biệt về yêu cầu xử lý giữa nguồn nước tiêu chuẩn và nguồn nước thực tế tại miền Tây:
| Chỉ tiêu chất lượng | Nguồn nước sông Tiền/sông Hậu thực tế | Yêu cầu đầu vào màng RO tiêu chuẩn | Chuẩn đầu ra TCVN 6096:2015 |
|---|---|---|---|
| Độ mặn (TDS) | 500 – 15.000 mg/L (biến động theo mùa) | < 1.000 mg/L (màng thường) | < 500 mg/L |
| Chỉ số mật độ bùn (SDI) | 6.5 – 12.0 | < 3.0 – 5.0 | Không quy định (nhưng ảnh hưởng vận hành) |
| Hàm lượng Sắt, Mangan | 1.5 – 5.0 mg/L | < 0.1 mg/L | Không phát hiện |
| Vi sinh (Coliforms, E.coli) | 10^3 – 10^5 MPN/100mL | Cần khử trùng hoàn toàn trước RO | 0 CFU/250mL |
Khi độ mặn tăng cao vào mùa khô, áp suất thẩm thấu của nước nguồn tăng vọt. Nếu hệ thống bơm cao áp không được thiết kế biến tần (VFD) thông minh và màng lọc không phải là loại chuyên dụng chống nghẹt, hệ thống sẽ tự động ngắt để bảo vệ thiết bị. Kết quả là nhà máy mất nước sản xuất hoàn toàn.
Một điểm yếu cốt tử khác mà ít ai thừa nhận: hệ thống châm hóa chất chống cáu cặn (antiscalant) thường hoạt động theo định lượng cố định. Trong khi đó, chất lượng nước sông thay đổi theo từng giờ theo con nước lớn ròng. Việc châm thiếu hóa chất gây bám cặn canxi cacbonat và silica lên bề mặt màng RO chỉ sau vài tuần vận hành. Ngược lại, châm thừa hóa chất lại vô tình tạo ra nguồn thức ăn dồi dào cho vi khuẩn, gây ra hiện tượng tắc nghẽn sinh học (biofouling) cực kỳ nghiêm trọng và rất khó tẩy rửa bằng phương pháp CIP thông thường.
Đã bao giờ bạn tự hỏi tại sao dù đã thay mới toàn bộ cát thạch anh và than hoạt tính định kỳ 6 tháng một lần mà nước đầu ra vẫn có mùi tanh nhẹ chưa? Đó là vì lớp màng vi sinh bám bên trong thành ống dẫn nước sau lọc chưa bao giờ được làm sạch đúng cách.
Giải pháp thiết kế hệ thống lọc nước tối ưu cho nhà máy thủy sản
Để giải quyết triệt để những thách thức trên, cấu trúc một hệ thống lọc nước công nghiệp hiện đại cần được module hóa và tự động hóa ở mức độ cao. Quy trình xử lý tối ưu thường được chia làm ba phân khu chức năng rõ rệt.
Đầu tiên là phân khu tiền xử lý nâng cao. Thay vì chỉ sử dụng các cột lọc thô composite truyền thống dễ bị tắc nghẽn khi gặp nước phù sa, các kỹ sư giàu kinh nghiệm thường ưu tiên sử dụng công nghệ lọc đĩa tự động sục rửa kết hợp với hệ thống keo tụ tạo bông được kiểm soát bằng cảm biến đo độ đục online. Việc này đảm bảo chỉ số SDI trước khi vào màng RO luôn ổn định dưới mức 3.0, bất kể nước sông ngoài kia có đỏ ngầu phù sa đến đâu. Hệ thống siêu lọc (UF) sợi rỗng PVDF với khả năng chịu hóa chất clo tốt cũng được tích hợp để loại bỏ triệt để xác vi sinh vật và các hợp chất hữu cơ mạch dài.
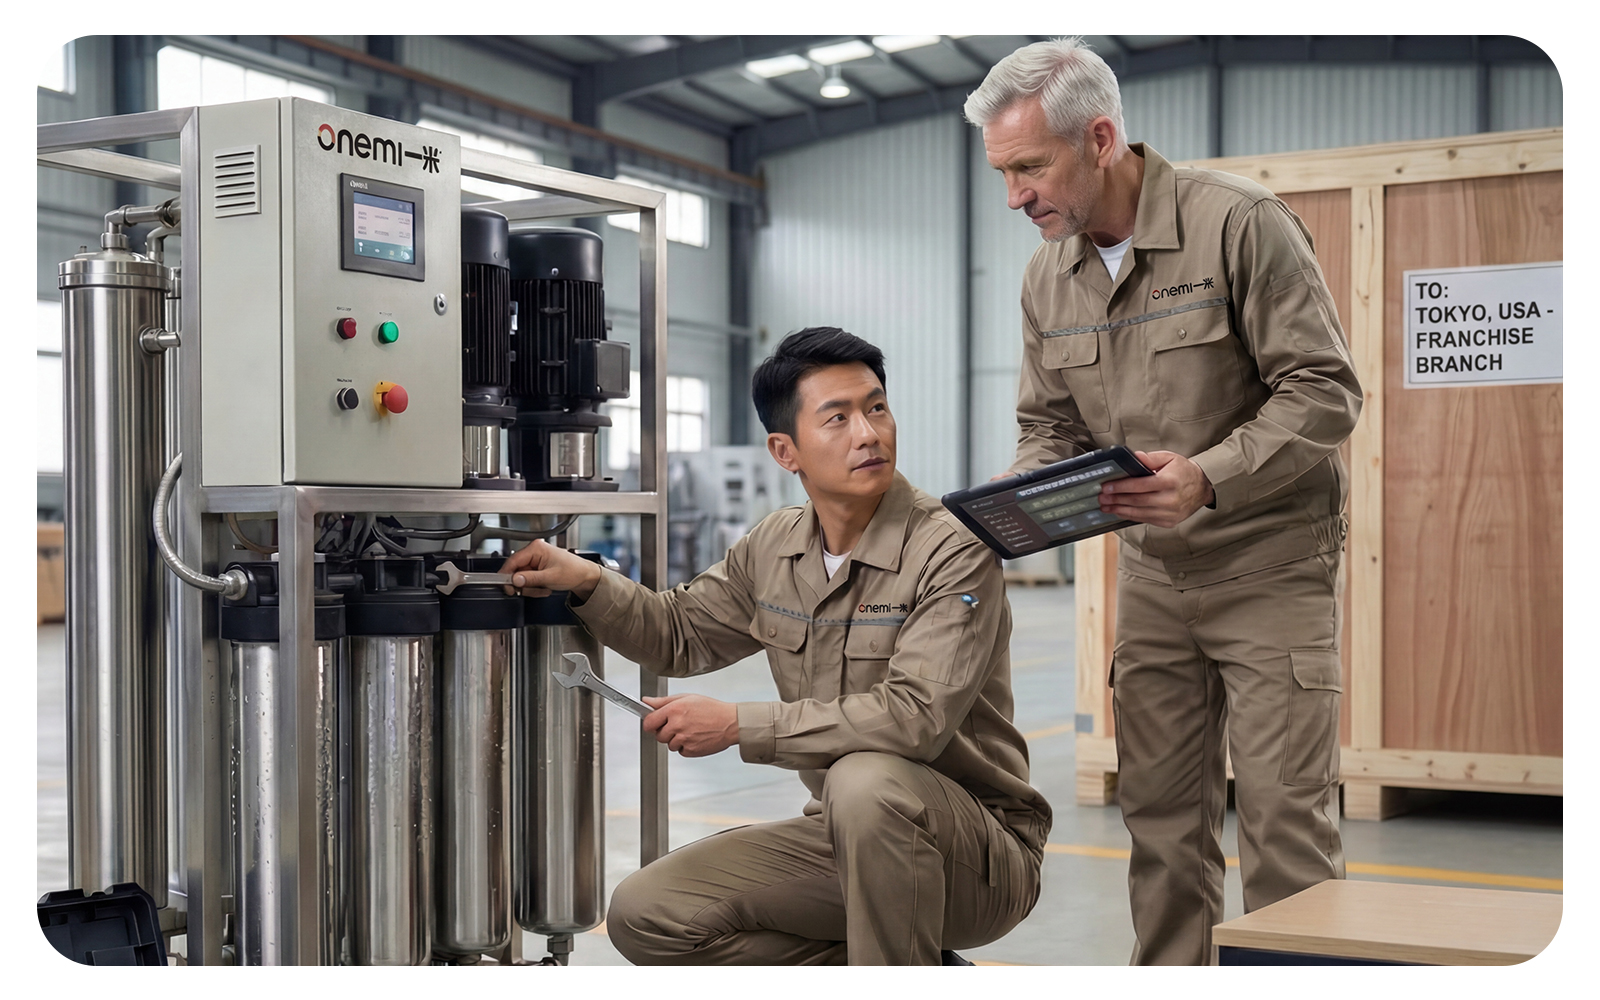
Tiếp theo là phân khu xử lý mặn và tinh khiết hóa bằng màng RO hai cấp (Double Pass RO). Cấp thứ nhất xử lý phần lớn lượng muối hòa tan và các ion kim loại nặng. Cấp thứ hai tiếp tục tinh chế để đưa độ dẫn điện (EC) của nước xuống dưới mức 5 µS/cm. Điểm mấu chốt ở đây là việc sử dụng các dòng màng RO áp thấp tiết kiệm năng lượng, kết hợp với hệ thống thu hồi năng lượng (Energy Recovery Devices) giúp giảm đến 30% điện năng tiêu thụ cho các trạm lọc công suất lớn từ 1.000 m³/ngày đêm trở lên. Thương hiệu thiết bị lọc nước ONEMI đã nghiên cứu rất kỹ hành vi vận hành này để tích hợp các dòng bơm trục đứng đa tầng cánh chất lượng cao, chịu mài mòn tốt vào các hệ thống thiết kế riêng cho vùng ngập mặn.
Cuối cùng là phân khu khử trùng và lưu trữ khép kín. Nước sau khi qua màng RO sẽ được trữ trong các bồn chứa bằng inox 316L y tế, có trang bị hệ thống lọc khí thở vô trùng. Trước khi đưa vào các họng cấp nước tại xưởng chế biến, nước sẽ đi qua hệ thống đèn UV diệt khuẩn bước sóng kép (185nm và 254nm) để vừa tiêu diệt vi khuẩn tái nhiễm, vừa phân hủy các hợp chất hữu cơ tổng số (TOC) còn sót lại, sau đó qua màng lọc xác khuẩn 0.2 micron.
Vận hành thực tế và những lưu ý sống còn để duy trì hiệu suất
Sở hữu một hệ thống lọc nước hiện đại trị giá hàng tỷ đồng mới chỉ là một nửa chặng đường. Nửa chặng đường còn lại nằm ở năng lực vận hành hằng ngày của đội ngũ kỹ thuật nhà máy.
Sai lầm phổ biến nhất là việc bỏ qua nhật ký vận hành áp suất chênh lệch (Delta P) giữa đầu vào và đầu ra của các module RO. Khi Delta P tăng lên 15%, đó là tín hiệu bắt buộc phải tiến hành quy trình rửa màng (CIP) ngay lập tức. Nếu để chỉ số này vượt quá 25%, các kênh dẫn nước trong màng sẽ bị xẹp hoàn toàn, lúc này việc CIP không còn tác dụng và doanh nghiệp buộc phải bỏ ra hàng trăm triệu đồng để thay mới toàn bộ dàn màng lọc.
Một lưu ý thực chiến khác liên quan đến việc kiểm soát Clo dư. Clo là chất khử trùng tuyệt vời ở giai đoạn tiền xử lý nhưng lại là kẻ thù số một của màng RO polyamide. Chỉ cần một lượng Clo dư cực nhỏ khoảng 0.1 ppm lọt qua cột lọc than hoạt tính, nó sẽ oxy hóa và làm rách màng RO chỉ trong vài ngày. Việc lắp đặt một cảm biến đo Clo dư online liên động với bơm châm hóa chất trung hòa (Sodium Metabisulfite) là khoản đầu tư cực kỳ xứng đáng để bảo vệ hệ thống.
Trong quá trình thiết kế hệ thống, việc lựa chọn các đối tác am hiểu sâu sắc thổ nhưỡng và nguồn nước địa phương là vô cùng quan trọng. Các chuyên gia kỹ thuật từ ONEMI thường khuyến cáo các chủ doanh nghiệp thủy sản không nên tiết kiệm chi phí ở hệ thống điều khiển PLC/SCADA tự động. Việc tự động hóa toàn bộ quá trình sục rửa ngược, rửa màng CIP và cảnh báo sớm sự cố sẽ giúp giảm thiểu tối đa sai sót do yếu tố con người gây ra, bảo vệ chất lượng nước đầu ra luôn đạt chuẩn TCVN 6096:2015 ổn định suốt 365 ngày trong năm.
Đầu tư một hệ thống lọc nước công nghiệp đạt chuẩn không chỉ là câu chuyện đối phó với các đoàn thanh tra môi trường hay đáp ứng yêu cầu của đối tác nước ngoài. Đó chính là nền tảng cốt lõi để nâng cao chất lượng sản phẩm, giảm tỷ lệ hao hụt nguyên liệu và khẳng định uy tín thương hiệu thủy sản Việt Nam trên trường quốc tế. Hãy bắt đầu từ việc thấu hiểu nguồn nước của chính nhà máy mình ngay hôm nay.